

Håller på attsvetsning av ansiktsmasker, öronband är benägna att drabbas av följande problem: 1. svetsning är inte säker; 2. svetsning är ett misslyckande; 3. över svetsningen. Svetsproblem kan vanligtvis observeras genom parameterinställningar, som är lättast att bedöma.
Under normala omständigheter finns det en"Svetsparameterinställning" Gränssnitt, där parametrarna som ska felsökas ställs in. På denna plats kan vänster och höger ultraljud separat ställas in oberoende av varandra.
I svetsparameterinställningsgränssnittet finns det tre parametrar som måste driftsättas: fördröjd svetsning, svetstid och svetshärdning.
1. Svetstid
Den viktigaste parametern föransiktsmask svetsmaskinär svetstiden.
Vad är svetstiden?
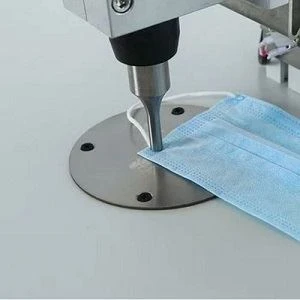
Det kommer att finnas en ultraljudsform av stål på enheten, vilket motsvarar en skärbräda. Vi lägger öronbandet ovanför stålformen och du kan se att det finns (ensidiga) två spakar här.
När tryckstången kommer att arbeta ner, vid denna tidpunkt som kommer att åtföljas av ultraljudsvibrationer, det vill säga stålformsvibrationer, kommer vibrationsprocessen att pressas med spaken, vilket resulterar i högfrekvent friktionsvärme, öronbandssvetsning till ansiktsmasken .
Svetstid är att spaken börjar trycka ner tills ultraljudet stoppar vågspakens lyfttid. De faktorer som påverkar svetsprestandan mest är svetstiden och tryckstavens styrka, som är de två viktigaste parametrarna.
Under normala omständigheter har ultraljud två funktionssätt: kontinuerlig och intermittent.
Kontinuerlig våg är ultraljudsarbete, det kommer alltid att producera vibrationer, medan den intermittenta vågen är intermittent, först efter svetshuvudtrycket började ultraljudsvågen vibrera, denna gång kommer att producera friktionsvärme. Jämfört med kontinuerlig våg, intermittent vågtid är mindre, hela livslängden för ultraljudssystemet kommer att vara längre.
Ta till exempel Beat 1,5S, svetstiden är bara 0,2S, mindre än 1/7 av takten. Med andra ord, intermittent ultraljudsvågtid är bara 1/7 av den kontinuerliga vågen, motsvarande livslängd kommer att förbättras avsevärt.
2. Fördröjd svetsning
Fördröjd svetsning avser att arbeta under trycket från svetshuvudet, fördröja och sedan starta ett ultraljud.
3. Svetshärdning
Svetshärdning hänvisar till huvudet under tryck, ultraljud börjar arbeta, når den inställda tiden, svetshuvudet lyfts inte omedelbart. Efter att svetsningen är klar fortsätter svetshuvudet att trycka ner under en viss tid, lyfts sedan upp och bibehåller en viss härdningstid.
Processen kan enkelt förstås som att i ultraljudsarbete smälter öronbandet och masken (fiberduk), ultraljud stoppar vibrationer, materialet har en härdningstid och väntar på att härdningen ska slutföras innan den lyfts.
I höghastighetsdrift avansiktsmask svetsmaskin, härdningstiden kan ställas in mycket kort, inte mer än 0,05S. Även om du kan ställa in värdet till 0-0,01 kommer maskinen fortfarande att fungera korrekt.
Därför är de mest kritiska parametrarna svetstid och härdningstid, värdena med två parametrar summerar inte till mer än 0,25S, om det ligger utanför intervallvärdet, i svetsprocessen, kanske maskinen inte är på plats för driftsättning.
Ovanstående är plattmaskmaskinen i öronbandets svetsparametrar.
Om du letar efter enansiktsmask svetsmaskin, Vänligen kontakta:wym@eagleco.cn